Обработка алюминия на ЧПУ: выбор станка, фрезы и режимов резания
Алюминий остаётся одним из самых востребованных материалов в машиностроении, авиастроении и электронике. Его лёгкость, коррозионная стойкость и хорошая обрабатываемость делают его идеальным выбором для множества деталей. Однако фрезерование алюминия на станке с ЧПУ имеет свою специфику: мягкий и вязкий металл склонен к налипанию на режущую кромку, требует высоких скоростей и эффективного отвода стружки. Разберём ключевые аспекты, которые определяют качество и производительность обработки.
Требования к станку для алюминия
Жёсткость конструкции — главное условие. Алюминий, несмотря на мягкость, оказывает серьёзное сопротивление при высоких подачах, поэтому цельносварная станина и массивные направляющие гасят вибрации, которые неизбежны при скоростном фрезеровании. Второй критерий — мощность шпинделя. Для уверенной работы с алюминием рекомендуется шпиндель от 4,5 кВт с жидкостным охлаждением, а при интенсивной обработке листовых заготовок — 9 кВт и выше. Третий момент — система подачи СОЖ: без эффективного охлаждения и смазки зоны резания алюминий буквально «приваривается» к фрезе.
Примером сбалансированного решения для обработки цветных металлов может служить фрезерный станок с ЧПУ TOPSTANKI TS-1515 S-ATC. Модель оснащена шпинделем 9 кВт с частотой до 24 000 об/мин, цангой ER32 и вакуумным T-slot столом, что позволяет надёжно фиксировать алюминиевые листы и заготовки небольших габаритов. Полуавтоматическая смена инструмента сокращает вспомогательное время, а сервогибридные приводы Leadshine обеспечивают плавное перемещение по осям.
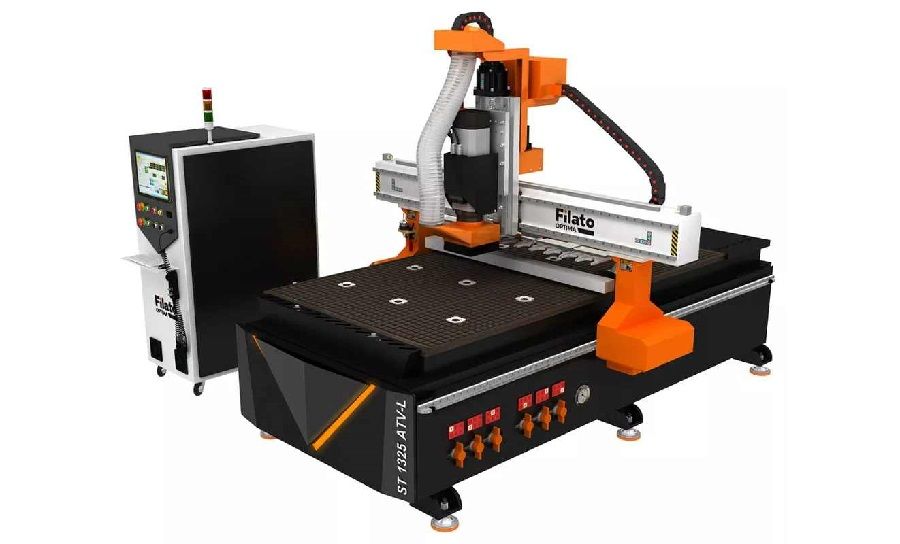
Для крупноформатных деталей и серийного производства подойдёт Filato ST 1525 ATV-L с зоной обработки 1550×2500 мм и автоматической сменой инструмента на 10 позиций. Промышленная стойка SYNTEC и стол с контролем глубины вакуума делают этот станок удобным для раскроя алюминиевых композитов и объёмного фрезерования.
Выбор инструмента
Фрезы для алюминия отличаются от инструмента для стали. Оптимальный выбор — 2 или 3 зуба: двухзубые фрезы обеспечивают лучший отвод стружки, трёхзубые дают более высокую жёсткость и чистоту поверхности при чистовой обработке. Алмазное напыление или полировка канавок снижают трение и предотвращают налипание. Диаметр инструмента подбирается под задачу: для тонких стенок и мелких деталей используют фрезы 3–6 мм, для чернового съёма — 8–12 мм.
Цанговые патроны ER32 обеспечивают минимальное биение, что критично для высоких оборотов. Гидравлические патроны предпочтительны при частоте вращения свыше 20 000 об/мин — они гасят вибрации и продлевают срок службы инструмента. Для чистовых операций часто выгоднее применять одноразовые фрезы: их стоимость ниже, а замена занимает секунды.
Режимы резания алюминия
Алюминий обрабатывают на высоких оборотах: диапазон 18 000–24 000 об/мин считается рабочим для большинства задач. Подача варьируется от 2 000 до 5 000 мм/мин в зависимости от диаметра фрезы и глубины резания. Глубина за проход не должна превышать 0,5 диаметра фрезы — это правило защищает инструмент от перегрузки и предотвращает появление вибраций.
Ориентировочные режимы для черновой обработки: 20 000 об/мин при подаче 3 000 мм/мин. Для чистовой обработки обороты поднимают до 24 000, а подачу снижают до 1 500 мм/мин — так достигается высокое качество поверхности. Важно помнить: работа на скоростях ниже 200 м/мин по алюминию недопустима — металл мгновенно налипает на кромку, и фреза выходит из строя.
Типичные проблемы и решения
Налипание стружки — самая частая проблема при фрезеровании алюминия. Решение: подача СОЖ под давлением, использование эмульсии с концентрацией 6–10% и нейтральным pH. Полусинтетические составы хорошо проникают в зону резания и снижают трение.
Вибрации возникают при большом вылете фрезы или недостаточной жёсткости системы. Первый шаг — уменьшить вылет инструмента до минимально возможного. Если вибрации сохраняются, снизьте обороты на 10–15% и проверьте балансировку патрона.
Быстрый износ инструмента решается применением фрез с покрытием TiAlN. Это покрытие устойчиво к высоким температурам и защищает кромку от абразивного износа. Альтернатива — фрезы с полированными канавками и увеличенным углом наклона винтовой линии (35–45°), которые эффективно отводят стружку и снижают теплообразование.
Краткие выводы
Качественная обработка алюминия на ЧПУ — это баланс между жёсткостью станка, правильным инструментом и точными режимами. Высокие обороты, эффективная СОЖ и минимальный вылет фрезы позволяют избежать налипания и вибраций. При выборе оборудования стоит ориентироваться на модели с мощным шпинделем, вакуумной фиксацией заготовок и автоматической сменой инструмента — такие решения окупаются за счёт производительности и стабильного качества деталей.